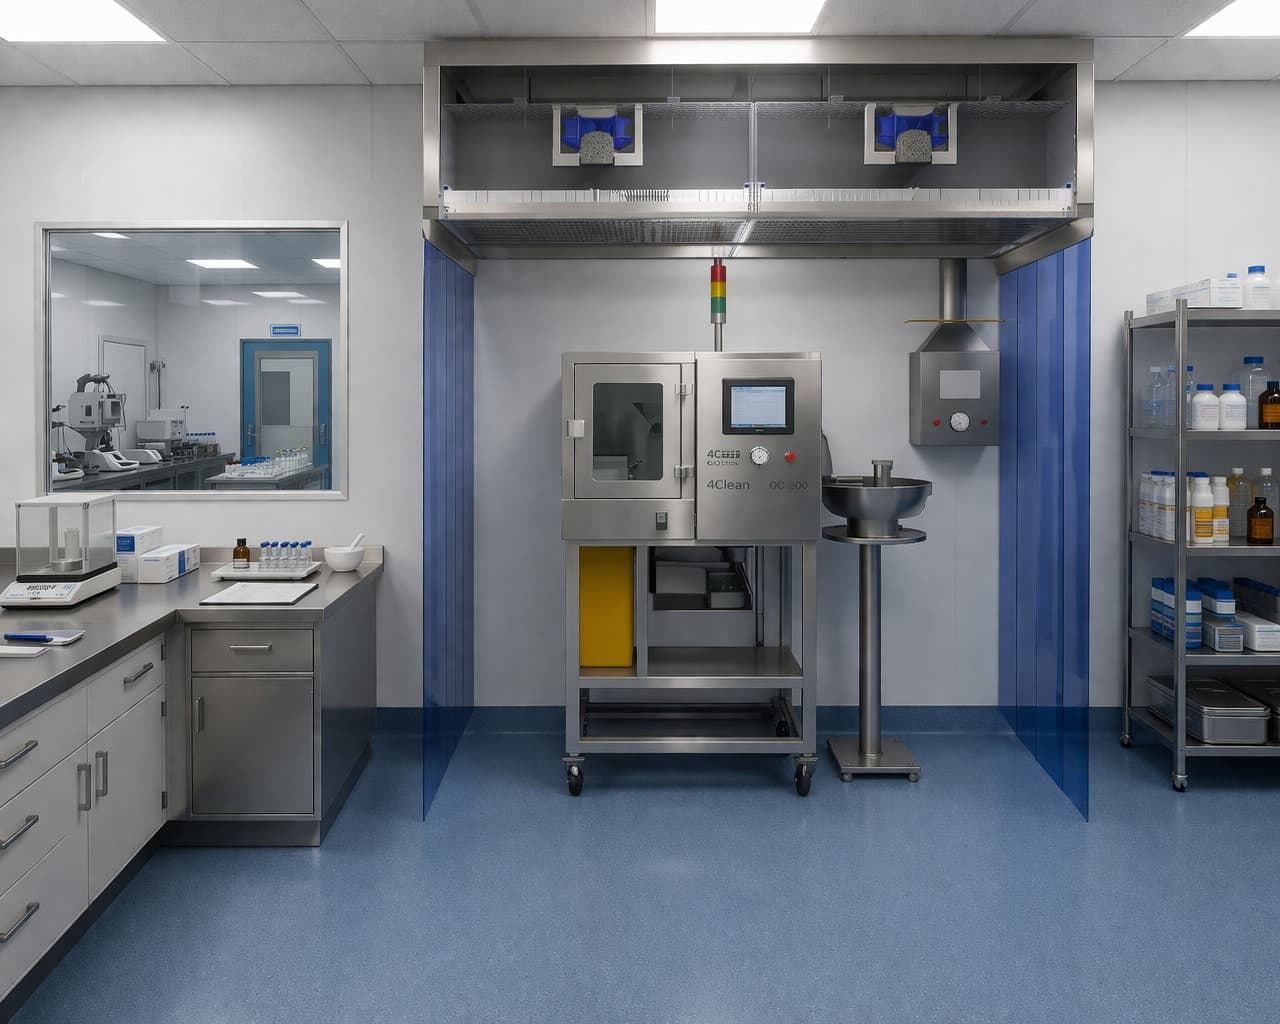
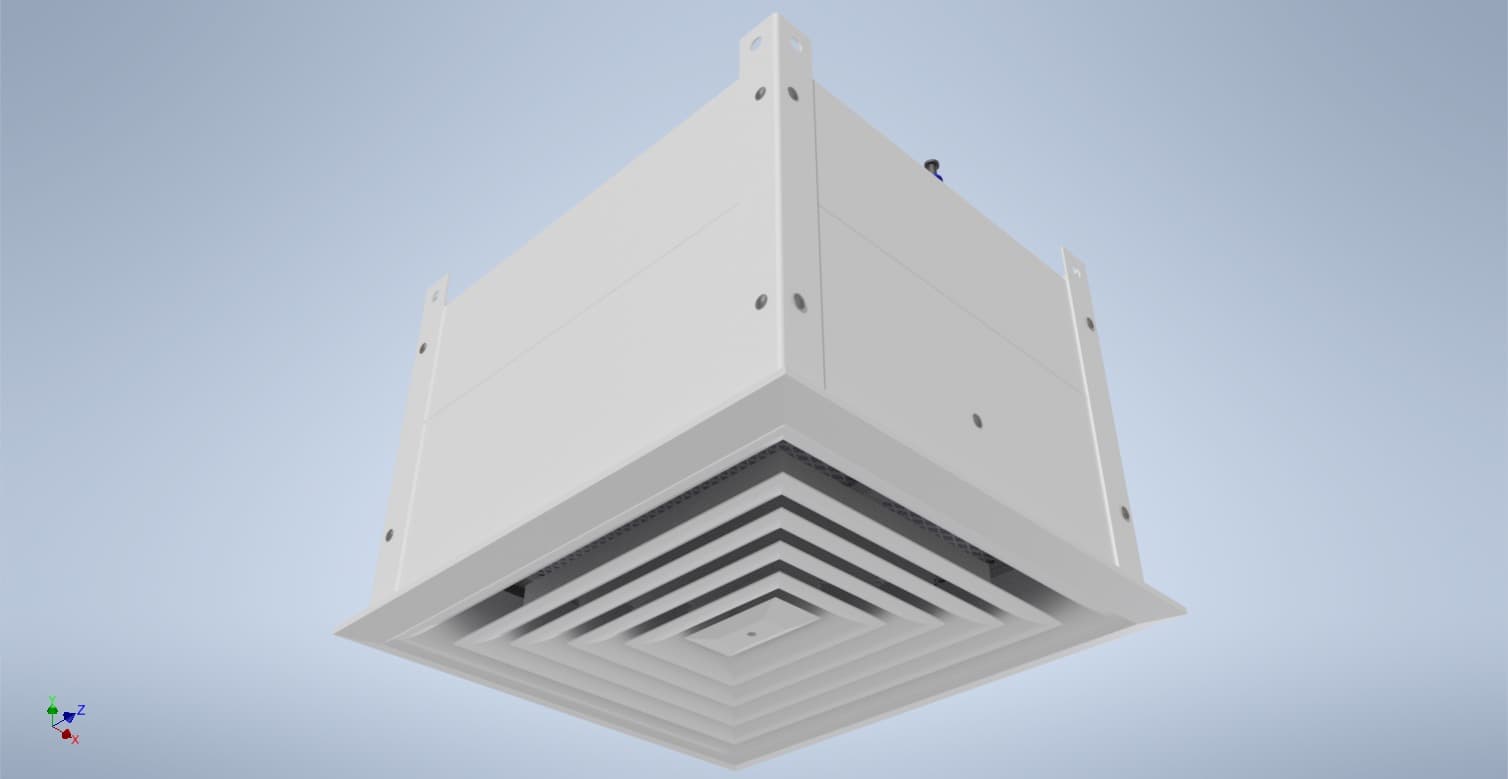
A escolha entre cabine de fluxo laminar vertical e horizontal não é estética nem de preferência pessoal. Em campo, o que define a decisão é o tipo de processo, a classe de limpeza exigida e o risco de contaminação cruzada. Engenheiros que especificam o modelo errado pagam caro depois: retrabalho de validação, não conformidade em auditoria e, pior, produto comprometido. Vou mostrar o que realmente importa.
O que realmente está por trás desse problema
A dúvida entre vertical e horizontal aparece quando o projetista precisa garantir proteção do produto sem comprometer a ergonomia ou o fluxo de trabalho. O erro mais comum é achar que qualquer fluxo laminar serve para qualquer operação. Na prática, o que define a escolha é a direção do fluxo em relação à zona crítica e ao operador. Se o processo gera partículas ou aerossóis, a cabine horizontal pode jogar contaminante direto no rosto do operador. Se a preocupação é proteger o produto de partículas vindas do operador, a vertical é mais segura. O problema real é que muitos especificadores ignoram a análise de risco e escolhem pelo preço ou pela disponibilidade.
Fundamento técnico e comportamento em operação
Numa cabine de fluxo laminar vertical, o ar filtrado (HEPA H14, tipicamente) desce do topo em direção à bancada, com velocidade entre 0,3 m/s e 0,5 m/s, conforme ISO 14644-3 e GMP. O fluxo é unidirecional, varrendo partículas para baixo, onde são exauridas pelo piso perfurado ou grelhas laterais inferiores. Já na horizontal, o ar sai da parede do fundo (ou do lado) e viaja horizontalmente sobre a bancada, saindo pela parede oposta. A diferença crítica: na vertical, o operador fica a montante do produto (o ar vem de cima, passa pelo produto e vai para o operador); na horizontal, o operador fica a jusante (o ar passa pelo operador antes de chegar ao produto). Isso muda tudo para processos assépticos ou com materiais perigosos. A perda de carga do filtro, a velocidade frontal e a uniformidade do fluxo são parâmetros que precisam ser verificados em comissionamento — e frequentemente são negligenciados.
Cenários reais de falha e diagnóstico em campo
Na prática, isso aparece quando: uma indústria farmacêutica instala cabines horizontais para envase asséptico. Durante a validação, o ensaio de integridade com photometer mostra partículas sendo carregadas do operador para o produto. O fluxo horizontal arrasta partículas da roupa do operador diretamente para a zona crítica. O resultado: não conformidade em ISO 14644-3 e retrabalho de todo o layout.
Um caso típico em campo é: um laboratório de análise clínica opta por cabine vertical para manipulação de quimioterápicos. O operador reclama de desconforto térmico e o fluxo descendente atrapalha a movimentação de materiais. O problema não é a cabine, mas a falta de análise de ergonomia. A solução foi ajustar a velocidade do fluxo e reposicionar a bancada, mas o custo da intervenção poderia ter sido evitado com uma especificação correta desde o início.
Outro cenário: numa sala limpa classe ISO 7, uma cabine horizontal é usada para preparação de meios de cultura. O operador percebe que, ao tossir ou espirrar, o fluxo leva partículas para o produto. O ensaio de contaminação cruzada mostra falha. A correção foi substituir por cabine vertical, com antecâmara e cascata de pressão.
Como identificar esse problema na prática
- O que medir: velocidade do fluxo (com anemômetro de fio quente), uniformidade do fluxo (ensaio de fumaça ou padrão de fluxo), integridade do filtro HEPA (ensaio com photometer), contagem de partículas (ISO 14644-1).
- Onde medir: no plano de trabalho (a 15-30 cm da bancada), na face do filtro, na saída de ar, e na zona de operação (onde o operador e o produto interagem).
- Valor esperado vs valor errado: velocidade entre 0,3 e 0,5 m/s (vertical) ou 0,4-0,6 m/s (horizontal); desvio acima de 20% da média indica não uniformidade. Se a velocidade cai abaixo de 0,2 m/s, o fluxo deixa de ser laminar e permite recirculação de partículas.
- Sinais típicos: alarmes de pressão diferencial no manômetro da cabine, oscilação da velocidade (leitura instável no anemômetro), fumaça de teste que não segue linha reta, partículas detectadas no produto durante operação.
Prática comum no mercado versus abordagem correta
O que se vê repetir: especificadores escolhem cabine horizontal por ser mais barata e de instalação mais simples. Depois, na validação, descobrem que o fluxo horizontal não é adequado para processos que exigem proteção do operador (manipulação de citostáticos, por exemplo) ou que o produto fica exposto a partículas do operador. A abordagem correta é fazer uma análise de risco baseada no tipo de processo: se o risco é proteger o produto (envase asséptico), cabine vertical; se o risco é proteger o operador (quimioterápicos), cabine vertical com exaustão; se o processo é de baixo risco e o operador não interfere (preparação de amostras não tóxicas), cabine horizontal pode ser suficiente. O erro sistêmico é tratar a cabine como item de prateleira, sem considerar o layout da sala, o fluxo de pessoas e materiais, e a classe de limpeza.
Erros comuns de projeto e instalação
- Especificar cabine horizontal para processo asséptico: o fluxo arrasta partículas do operador para o produto. Causa: falta de análise de risco. Efeito: não conformidade em validação.
- Ignorar a altura do operador na cabine vertical: fluxo descendente pode causar desconforto e turbulência se a bancada for muito alta ou o operador muito baixo. Causa: projeto sem ergonomia. Efeito: operador ajusta postura, criando zonas de turbulência.
- Não prever exaustão adequada na cabine vertical: se o retorno de ar for mal dimensionado, o fluxo laminar se perde. Causa: cálculo errado de vazão. Efeito: velocidade não uniforme, partículas não são varridas.
- Instalar cabine horizontal em sala com fluxo de ar cruzado: a corrente de ar da UTA interfere no fluxo laminar. Causa: layout sem estudo de fluxo de ar. Efeito: turbulência na zona crítica.
- Não realizar ensaio de integridade do HEPA após instalação: vazamentos na vedação do filtro ou no frame são comuns. Causa: pressa na montagem. Efeito: partículas bypassam o filtro.
- Confundir velocidade do fluxo com vazão: medir só a velocidade na face do filtro sem verificar a vazão total. Causa: falta de instrumentação adequada. Efeito: fluxo laminar aparente, mas vazão insuficiente para renovação.
Como validar o sistema na prática
A validação de uma cabine de fluxo laminar (vertical ou horizontal) segue a ISO 14644-3 e, quando aplicável, GMP anexo 1. O roteiro mínimo:
- Ensaio de integridade do filtro HEPA: com photometer (DOP/PAO) a montante do filtro, varrendo a face e a vedação. Critério: leitura ≤ 0,01% da concentração a montante. Se reprovar, substituir ou re-vedar.
- Ensaio de velocidade do fluxo: anemômetro de fio quente, malha de pontos (mínimo 9 pontos por metro quadrado). Critério: média dentro da faixa especificada (0,3-0,5 m/s vertical; 0,4-0,6 m/s horizontal), desvio padrão ≤ 20%.
- Ensaio de uniformidade do fluxo (padrão de fluxo): gerador de fumaça ou névoa. Critério: fluxo unidirecional, sem turbulência ou recirculação visível.
- Contagem de partículas: em operação (as-built e at-rest). Critério: conforme classe ISO (ex.: ISO 5 para zona crítica).
- Pressão diferencial: entre sala e corredor, e entre cabine e sala. Critério: conforme projeto (tipicamente 10-15 Pa).
Se qualquer ensaio reprovar, investigar: vedação, velocidade do ventilador, obstrução do filtro, layout da sala.
Conclusão prática
A escolha entre cabine de fluxo laminar vertical e horizontal não é trivial. O caminho comum — escolher pelo preço ou pela disponibilidade — leva a retrabalho, não conformidade e risco de contaminação. O correto é fazer uma análise de risco baseada no processo: proteção do produto (vertical), proteção do operador (vertical com exaustão), ou baixo risco (horizontal). Em campo, o que separa uma instalação bem-sucedida de uma falha é a validação: ensaio de integridade, velocidade, uniformidade e contagem de partículas. Se o seu projeto ignora esses passos, o risco de não conformidade é alto.
Quando esse problema exige intervenção técnica
Se você está especificando uma cabine para processo asséptico ou manipulação de agentes perigosos, e não tem certeza sobre a direção do fluxo, pare e chame um especialista. Também exige intervenção técnica quando: a cabine já está instalada e os ensaios de validação reprovam; o operador relata desconforto ou contaminação; ou o layout da sala foi alterado sem revisão do fluxo de ar. Nesses casos, um engenheiro de HVAC industrial com experiência em salas limpas pode revisar o projeto, ajustar a instalação ou recomendar a substituição. A HD Industrial, com mais de 23 anos em HVAC industrial e salas limpas, oferece suporte em projeto, retrofit e validação — mas o foco aqui é o critério técnico, não o serviço.