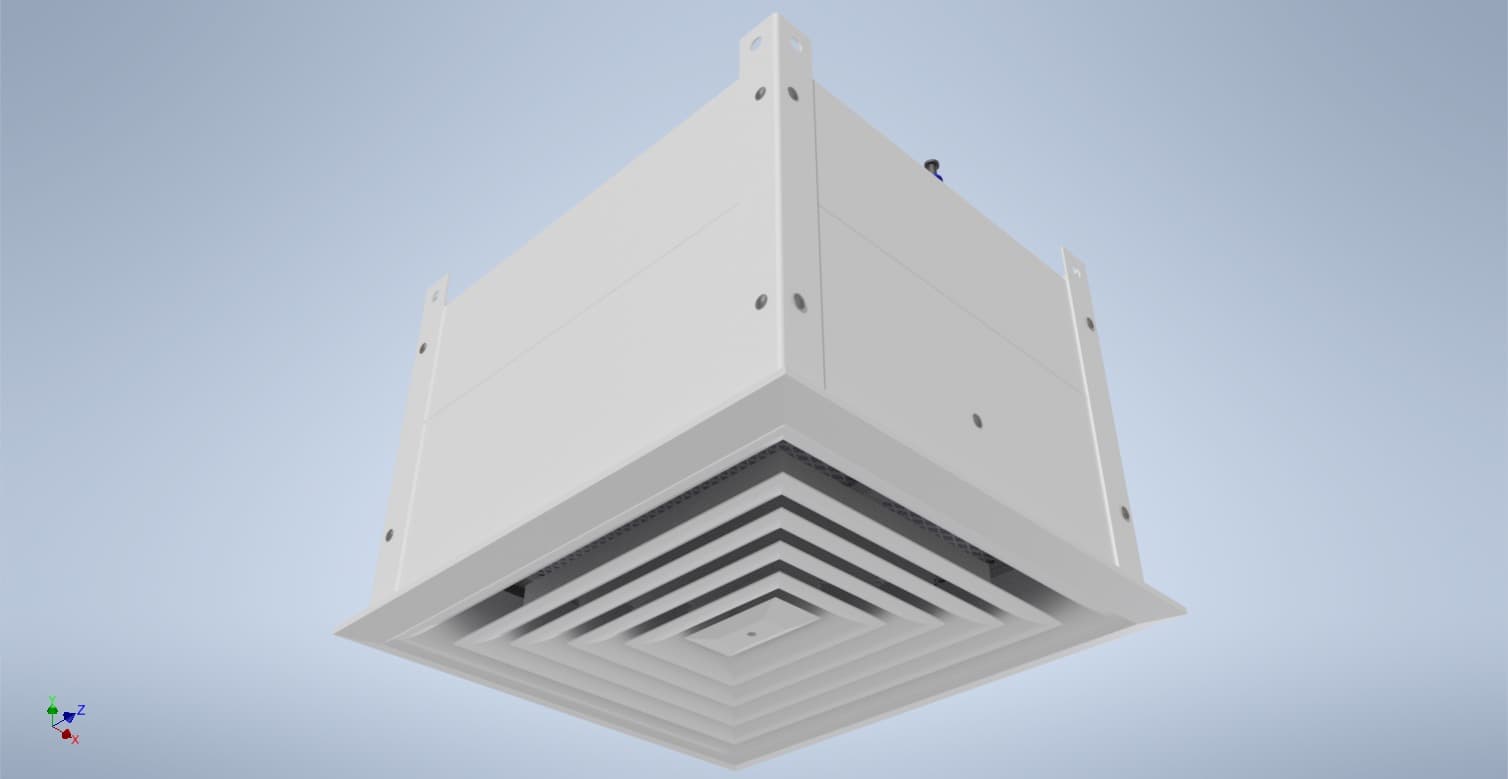
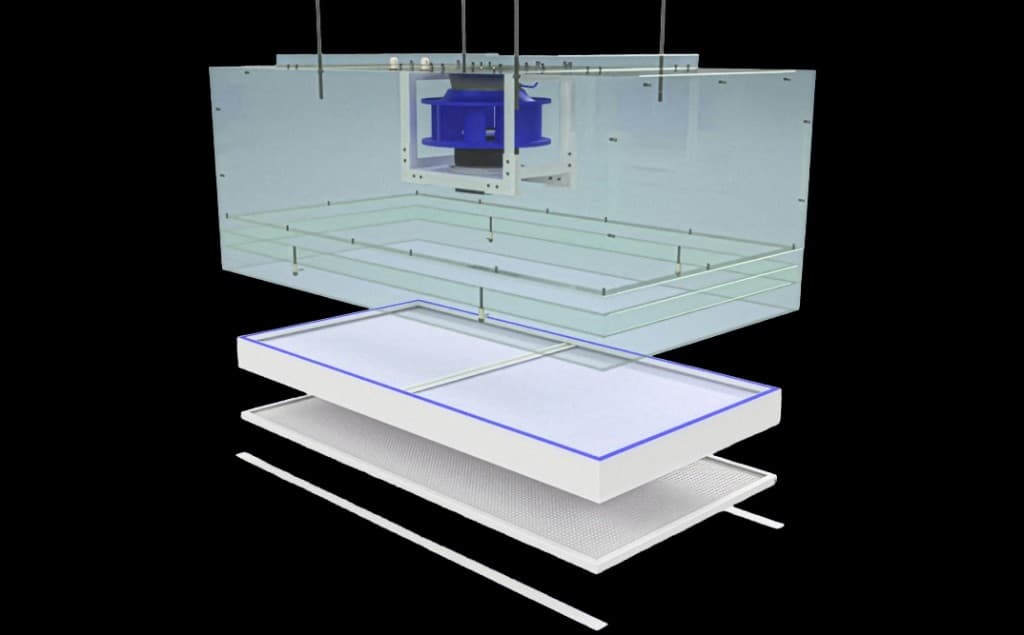
O HVAC em uma planta farmacêutica não é um sistema de conforto. É uma barreira ativa contra contaminação. Quando o projeto ou a operação ignoram os requisitos de BPF (Boas Práticas de Fabricação), o que aparece primeiro não é um alarme no BMS — é uma não conformidade na validação, um desvio de partículas ou uma flutuação de pressão que ninguém consegue explicar. Se você está lendo isso, provavelmente já viu algum desses sintomas e precisa de critérios objetivos para diagnosticar e corrigir.
O que realmente está por trás desse problema
A busca por "bpf hvac boas praticas fabricacao" geralmente vem de um engenheiro que precisa alinhar o sistema de climatização aos requisitos da RDC 17/2010 e da ISO 14644. O problema real não é falta de teoria — é a distância entre o que a norma diz e o que acontece na obra. O HVAC precisa garantir cascata de pressão, renovação de ar, filtração final HEPA e condições ambientais controladas. Quando algo falha, a causa raramente é um componente isolado; é a interação entre projeto, montagem e operação.
Fundamento técnico e comportamento em operação
A cascata de pressão é o princípio mais violado em campo. A sala limpa deve ter pressão positiva em relação ao corredor, e o corredor em relação ao exterior. O gradiente típico é de 10 a 15 Pa entre classes. O que mantém isso é o balanço entre insuflação e retorno, mais a vedação da envoltória. Se a vazão de ar novo cai 10% por um filtro obstruído, a pressão diferencial pode inverter. O HVAC em BPF não é um sistema de vazão constante — é um sistema de pressão controlada, e qualquer variação na perda de carga dos filtros ou na regulagem dos dampers desloca o ponto de operação.
Cenários reais de falha e diagnóstico em campo
Na prática, isso aparece quando: a sala classificada como ISO 7 começa a apresentar contagem de partículas acima do limite durante a produção. O operador ajusta a vazão do Fan Filter Unit (FFU) pelo variador de frequência, mas a pressão da sala cai. O que ele não vê é que o retorno está obstruído por um dampers mal regulado na obra. A sala fica com pressão neutra, e o corredor adjacente, que deveria ser classe ISO 8, empurra ar contaminado para dentro.
Um caso típico em campo é: durante o comissionamento de uma cabine de fluxo laminar, o ensaio de integridade do HEPA com photometer reprova em um ponto da periferia. O instalador aperta os parafusos do frame, mas o vazamento persiste. O problema não é o filtro — é a vedação da caixa terminal, que tem uma fresta de 1 mm na junta de borracha. O ar passa por bypass, e o photometer detecta a fuga. A correção não é trocar o HEPA, é refazer a vedação com selante de silicone neutro e reapertar o sistema de aperto contínuo.
Como identificar esse problema na prática
- O que medir: diferencial de pressão entre salas adjacentes (cascata), vazão de insuflação e retorno (com anemômetro de fio quente ou balômetro), contagem de partículas (ISO 14644-1), integridade dos filtros HEPA (ensaio com photometer e aerossol PAO).
- Onde medir: nos pontos críticos — porta da sala limpa (lado limpo vs lado sujo), no difusor de insuflação (antes do HEPA e após), no retorno (antes da UTA), e nos corredores de acesso. A medição de pressão deve ser feita com transdutores calibrados, instalados em tomadas estáticas na parede, longe de portas e aberturas.
- Valor esperado vs valor errado: cascata de 10 a 15 Pa entre classes adjacentes. Se a diferença for menor que 5 Pa, há risco de inversão. Se for maior que 20 Pa, a porta pode não fechar ou o fluxo de ar pode criar turbulência. Vazão de insuflação deve atender à renovação de ar (mínimo 20 renovações/hora para ISO 7, 60 para ISO 5). Se a vazão medida for 15% abaixo do projeto, o sistema está operando fora da especificação.
- Sinais típicos: alarmes de pressão diferencial no BMS que disparam durante a abertura de portas; contagem de partículas que sobe após a troca de turno; operador que reclama de corrente de ar ou ruído excessivo nos difusores; leituras de temperatura e umidade que oscilam sem causa aparente.
Prática comum no mercado versus abordagem correta
O que se vê repetir é o seguinte: o projetista dimensiona o HVAC com base na carga térmica e na renovação de ar, mas ignora a perda de carga real dos filtros HEPA ao final da vida útil. O resultado é que o ventilador da UTA opera no ponto de sobrecarga, a vazão cai e a cascata de pressão se perde. A abordagem correta é especificar o ponto de operação do ventilador considerando a perda de carga inicial e final do HEPA (tipicamente 250 Pa inicial, 500 Pa final), e instalar um variador de frequência com controle por pressão diferencial.
Outro erro comum é confiar no BMS como única fonte de verdade. O BMS pode mostrar 12 Pa de diferencial, mas se o transdutor estiver instalado em um ponto de estagnação ou com mangueira obstruída, a leitura é falsa. A prática correta é validar manualmente com um manômetro digital calibrado em cada ponto crítico durante o comissionamento e repetir a verificação a cada seis meses.
Erros comuns de projeto e instalação
- Vedação mal feita dos filtros HEPA: juntas de borracha mal assentadas, frames tortos ou aperto irregular. Causa: montagem sem gabarito ou sem verificação de planicidade. Efeito: bypass de ar não filtrado, reprova no ensaio de integridade.
- Retorno de ar subdimensionado: dutos de retorno com diâmetro menor que o necessário ou dampers totalmente fechados por ajuste incorreto. Causa: projeto que não considera a perda de carga do retorno. Efeito: pressão da sala sobe acima do esperado, portas não fecham, e o fluxo de ar unidirecional é perdido.
- Posicionamento errado dos sensores de pressão: instalados em tomadas de parede próximas a portas ou em locais com turbulência. Causa: falta de critério na instalação. Efeito: leituras instáveis, alarmes falsos, e operador perde a confiança no sistema.
- Ausência de ensaio de integridade dos HEPA após instalação: muitos fornecedores entregam o filtro com certificado de fábrica, mas não fazem o ensaio in situ com photometer. Causa: economia de tempo e custo. Efeito: vazamentos na vedação ou no próprio filtro só são detectados na validação, gerando retrabalho e atraso.
- Dampers de balanceamento sem travamento: instalados em dutos de insuflação e retorno, mas sem trava de posição. Causa: especificação de material barato. Efeito: após a limpeza ou manutenção, o damper é movido acidentalmente e o balanceamento é perdido.
- Sistema de exaustão sem verificação de cascata: em áreas com risco químico, a exaustão deve ser maior que a insuflação para manter pressão negativa. Se o projeto não dimensionar corretamente, a sala pode ficar positiva e contaminar o corredor.
Como validar o sistema na prática
A validação do HVAC em BPF segue um roteiro mínimo:
- Ensaio de integridade dos filtros HEPA: usar photometer com aerossol PAO, varrendo toda a face do filtro e a periferia da vedação. Critério de aceitação: leitura menor que 0,01% da concentração desafio. Se reprovar, localizar o vazamento e reparar (reapertar, selar ou trocar o filtro).
- Medição de vazão de insuflação: usar balômetro ou anemômetro de fio quente em cada difusor. Comparar com o projeto. A vazão total deve estar dentro de ±10% do especificado.
- Verificação da cascata de pressão: medir o diferencial entre todas as salas adjacentes, com portas fechadas. Registrar os valores e comparar com o projeto. Se houver desvio maior que 5 Pa, ajustar os dampers de retorno ou a velocidade do ventilador.
- Contagem de partículas: seguir a ISO 14644-1, com amostragem em pontos definidos por grid. A sala deve atender ao limite da classe (ISO 7: 352.000 partículas/m³ ≥0,5 µm; ISO 5: 3.520 partículas/m³ ≥0,5 µm).
- Teste de recuperação: após uma perturbação (abertura de porta), medir o tempo que a sala leva para retornar à pressão e contagem de partículas de regime. O tempo deve ser inferior a 15 minutos.
Conclusão prática
O HVAC em BPF não é um sistema que se projeta e esquece. Ele exige comissionamento rigoroso, validação periódica e manutenção preditiva. O erro mais comum é tratar a cascata de pressão como um ajuste de dampers e não como um balanço dinâmico entre insuflação, retorno e vedação. Se você está vendo oscilações de pressão, contagem de partículas fora do limite ou reprova em ensaio de HEPA, o caminho não é trocar componentes aleatoriamente — é revisar o projeto, verificar a instalação e fazer uma validação completa. O que separa uma sala limpa que funciona de uma que dá dor de cabeça é a qualidade do comissionamento e a disciplina de manutenção.
Quando esse problema exige intervenção técnica
Se o sistema HVAC já está em operação e você detecta inversão de cascata, contagem de partículas acima do limite ou vazamentos em HEPA que não se resolvem com ajuste de vedação, é hora de chamar um especialista. Também é necessário intervenção técnica quando o projeto original não considerou a perda de carga final dos filtros, ou quando a UTA opera fora da curva do ventilador. Nesses casos, a correção pode envolver redimensionamento de dutos, substituição de ventiladores ou instalação de variadores de frequência. Não tente resolver com ajustes empíricos — o risco de contaminação do produto é real e pode gerar recall ou interdição pela ANVISA.